
Előre a következtetés: mikor az aktiválási hőmérséklet, a bevonat tömege és a tárolási feltételek Az aljzathoz és a vonalhoz illesztve ez a szalag biztosítja az egyik legmegbízhatóbb vékonyvonalú kötést az átalakítási és textilipari munkák során. Ha figyelmen kívül hagyja ezeket a változókat, ugyanaz a minőség olyan illesztéseket eredményez, amelyek napok után meghibásodnak, élek, amelyekből kifolyik a ragasztó, és tekercsek, amelyek eltömődnek a polcon.
A legtöbb helyszíni probléma három okra vezethető vissza: a hő, amely soha nem éri el a kötési vonalat, a tekercsenként változó ragasztófedettség, és a meleg vagy páratartalom, amely károsította a szalagot a felnyitás előtt. Mindegyik megelőzhető, ha tudja, mit kérjen.
A „szövet” a hordozót írja le: egy könnyű, általában 20-60 mikron vastagságú papírszerű szövedék, amelyet mindkét oldalán hőre lágyuló, melegen olvadó ragasztóval vonnak be, és lehúzható fóliával védik. A hordozó alacsony profilt és alkalmazkodást biztosít; a ragasztó biztosítja a kötést.
A „hot melt” rész még fontosabb. A nyomásérzékeny szalaggal ellentétben, amely szobahőmérsékleten ragacsos marad, a forró olvadékragasztó nyugalmi állapotban szilárd, és csak melegítés hatására lágyul meg. A felmelegítés előtt a szalag szabadon elhelyezhető és áthelyezhető. Amint a hő és a nyomás megérkezik, a ragasztó a felületbe áramlik, és összezárja az anyagokat.
Ezeknek a tulajdonságoknak köszönhetően a szalag természetes módon illeszkedik a szövetekhez, szövetekhez, fóliákhoz, nem szőtt anyagokhoz és vékony rugalmas szerkezetekhez – olyan alkalmazásokhoz, ahol a vastagabb szerkezet áthatol, vagy lelassítja a hőt, amelytől a kötés függ.
A ragasztás megbízható sorrendet követ. A hő hatására a ragasztó a lágyulási pontja fölé emelkedik – általában 90-120 °C az EVA-alapú forró olvadékoknál – a viszkozitás csökken, és a ragasztó nedvesíti az aljzatot. A nyomás a felszín mikroszkopikus völgyeibe nyomja. Ahogy a hézag lehűl, a ragasztó megszilárdul és kohéziós szilárdságot nyer. A kész kötés magas hőmérsékleten legyőzi a nyomásérzékeny ragasztókat, mert a tartóerő egy megszilárdult rétegből származik, nem a tapadásból.
A legtöbb hiba nem a ragasztó hibája. A szalag aktiválási hőmérséklete a ragasztó tulajdonsága; a hőmérséklet a kötésvonalon a folyamat sajátossága. A 120 °C-on egy másodpercig hideg, vezetőképes hordozóhoz nyomott lemez nem melegíti fel a kötési vonalat. A tartózkodási idő, a nyomás és az aljzat hőátadása ugyanolyan meghatározó.
Nem a gyenge kötést a hőmérséklet önkényes emelésével kompenzálni. Körülbelül 200 °C felett a forró olvadékragasztók lebomlanak, és gőzök szabadulhatnak fel, míg a szövethordozó megperzselhet. Maradjon bent a szállító által biztosított aktiválási ablakban.
| Paraméter | Mit kell ellenőrizni | Mi történik rosszul, ha figyelmen kívül hagyják |
|---|---|---|
| A hordozó vastagsága | Egységes tolómérő a 20-60 µm tartományban | Vastag foltok látszanak rajta; vékony foltok bántják a kezelést |
| Bevonat súlya | Gram per négyzetméter oldalanként, például 30-60 g/m² | Az egyenetlen fedés inkonzisztens hámlasztási szilárdságot eredményez |
| Aktiválási hőmérséklet | Lágyulási pont és teljes tapadású ablak | Túl alacsony: nincs kötés; túl magas: perzselő és vérzik |
| Hámozási és nyírási teljesítmény | Értékek 24 órás, használati hőmérsékleten történő kondicionálás után | Az ízület terhelés hatására kúszik vagy hámlik |
| Maradék viselkedés | Állandó vagy eltávolítható fokozat | A ragasztóanyag az eltávolításkor károsítja az alkatrészeket |
Ugyanez a szalaglogika az iparágak széles körében jelenik meg, ahol a hordozó vékony, a hézagnak alacsony profilúnak kell maradnia, és a folyamat során hő áll rendelkezésre:
A szövethordozó nem jelenti a filmhordozók visszaminősítését. Ez a helyes mérnöki válasz, ha egy ízületnek vékonynak, láthatatlannak és rugalmasnak kell lennie – és még évekig tartania kell magát.
Azok a vásárlók, akik az értékesítés során precíz kérdéseket tesznek fel, elkerülik a drága meglepetéseket a gyártás során. Ez az öt kérdés választja el a megbízható szállítót a kereskedőtől:
A bevonat oldalankénti súlyát és az aktiválási ablakot standard dokumentációként kérje. Az a szállító, aki nem tudja megadni ezt a két számot, eladhat Önnek egy tekercset, de nem egy megismételhető folyamatot.
A melegen olvadó ragasztók hőre lágyuló műanyagok: melegen meglágyulnak. Ez az egyetlen tény magyarázza a legtöbb ragasztóanyag-hibát, amelyet a szalagra hibáztatnak. A napsütötte ablak közelében, sütő felett vagy forró edényben hagyott tekercs szélfolyást, bélésblokkolást vagy teleszkóposodást okozhat. A kémia nem változott – a szalagot rossz környezet alakította.
A szövethordozó egy második érzékenységet ad hozzá: a páratartalomhoz. A nedvesség megváltoztatja a hordozó méreteit és felgöndörödését, ami hibás rögzítésként jelenik meg a préselésnél, vagy hullámos megjelenésként a laminált paneleknél.
Ne próbálja megmenteni az elakadt tekercset úgy, hogy növeli a feszültséget. Miután a bélés a ragasztóhoz rögzült, a tekercs nem használható precíziós folyamatokhoz – szalagtörések, gyűrődések és a ragasztó leválasztása követni fogja, akármilyen óvatosan is kezeli.
A problémamentes tekercs és a problémás tekercs közötti különbség ritkán látható. A bevonat súlytűrésében, a nyersanyag kiválasztásában és a folyamat konzisztenciájában él. A tapasztalt vásárlók nem csak az adatlapot, hanem a gyártósort is ellenőrzik. A saját bevonóberendezéssel rendelkező gyártó képes ellenőrizni a bejövő anyagokat, beállítani a készítményeket, és fenntartani a tételek közötti egyenletességet, ahogy a kereskedők nem tudják.
A Wanfeng 1989 óta gyárt fóliákat és szalagokat, és külön szalagsorokat üzemeltet automatizált hasítással az ipari ügyfelek számára. A melegen olvadó szalagminőség a textil-, hab- és elektronikus ragasztáshoz használt termék ebből a programból származik.
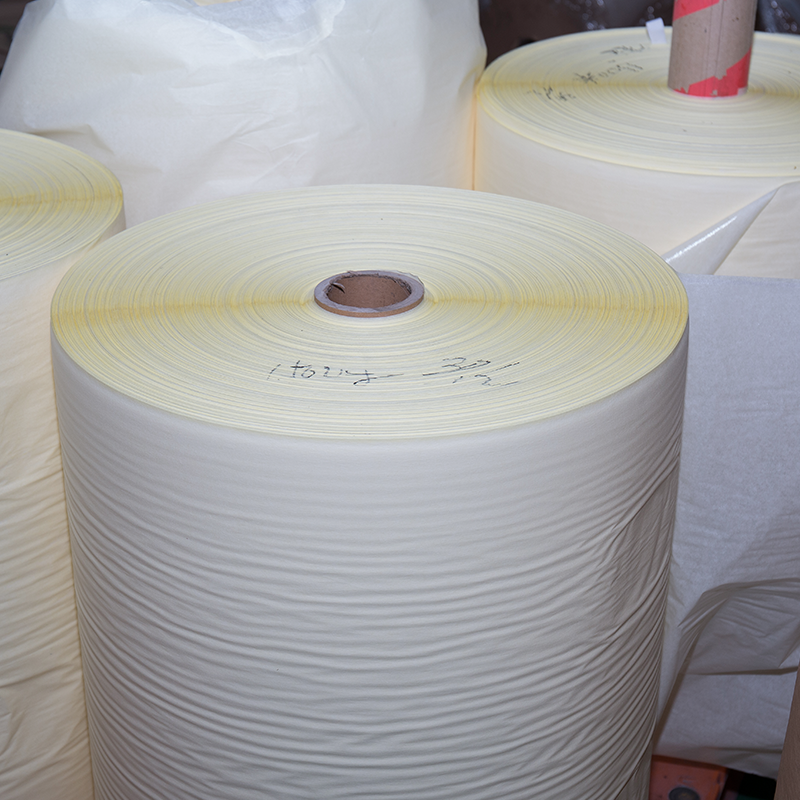 Melegen olvadó szalag a Wanfengtől ipari ragasztáshoz Ez a maszkolópapírból és természetes latexből készült, melegen olvadó szalag alkalmas az elektronikai alkatrészek összeszerelésére és a textil- vagy habragasztásra, tükrözve a Wanfeng hosszú távú ragasztógyártási szakértelmét. Termék megtekintése →
Ugyanez a fegyelem viszi át a szélesebbet ragasztószalag választék . Amikor a megfelelő minőség és a megfelelő eljárás találkozik, a melegen olvadó kétoldalas szövetszalag pontosan olyan lesz, amilyennek lennie kell: csendes, megbízható és megismételhető.
Maga a szalag egyszerű; a körülötte lévő mérnöki munka nem. Az eredeti gyártó a bevonat tömegét, az aktiválási hőmérsékletet és a tárolási feltételeket adatpontként kezeli, így az első és az ötvenedik tekercs ugyanúgy viselkedik.
A legtöbb beszállítói döntést egy háromlépéses próba dönti el: nyomjon le egy teszttapaszt a dokumentált aktiválási hőmérsékleten, futtasson át egy gyártóhengert a vonalon, és 48 óra elteltével ellenőrizze a lehúzási szilárdságot és a maradékot. Ha áthalad azokon a kapukon, akkor megvan az a fokozat, amely köré építhet egy folyamatot.

Copyright © Wuxi Wanfeng Protective Film Co., Ltd. All Rights Reserved.


